-
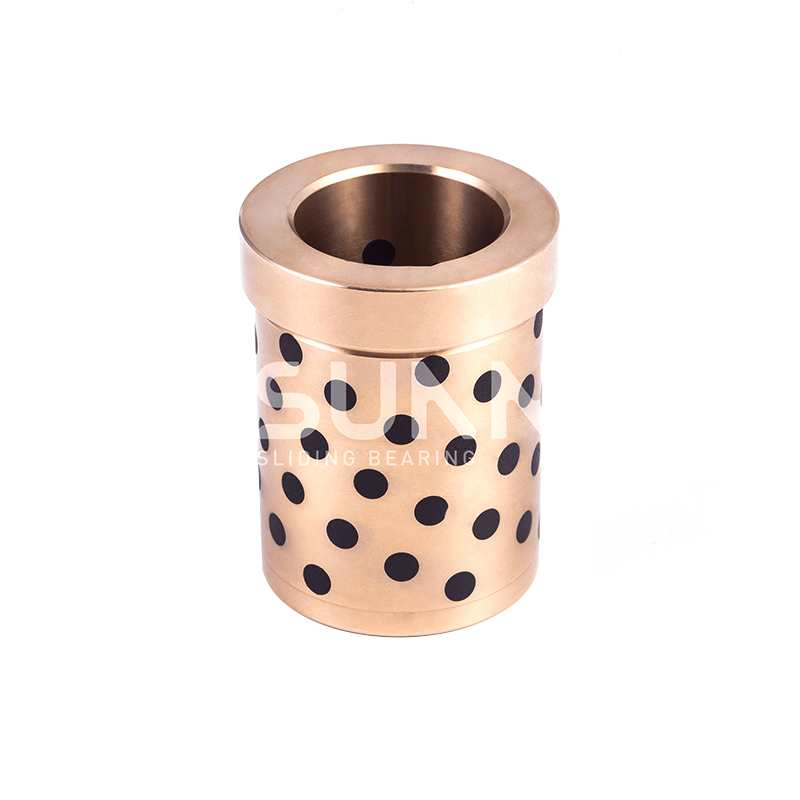 Łożysko jdb stałe Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-

-
 Łożysko bezskuteczne SF-1 Tuleja bezolejowa SF-1 DU, samosmarujące kompozytowe łożysko ślizgowe z podparciem stalowym z PTFE
-

-
 Łożysko bezskuteczne SF-1 SF-1 WC Standardowa podkładka metryczna | Niskie tarcia, łożyska wysokiego obciążenia
-
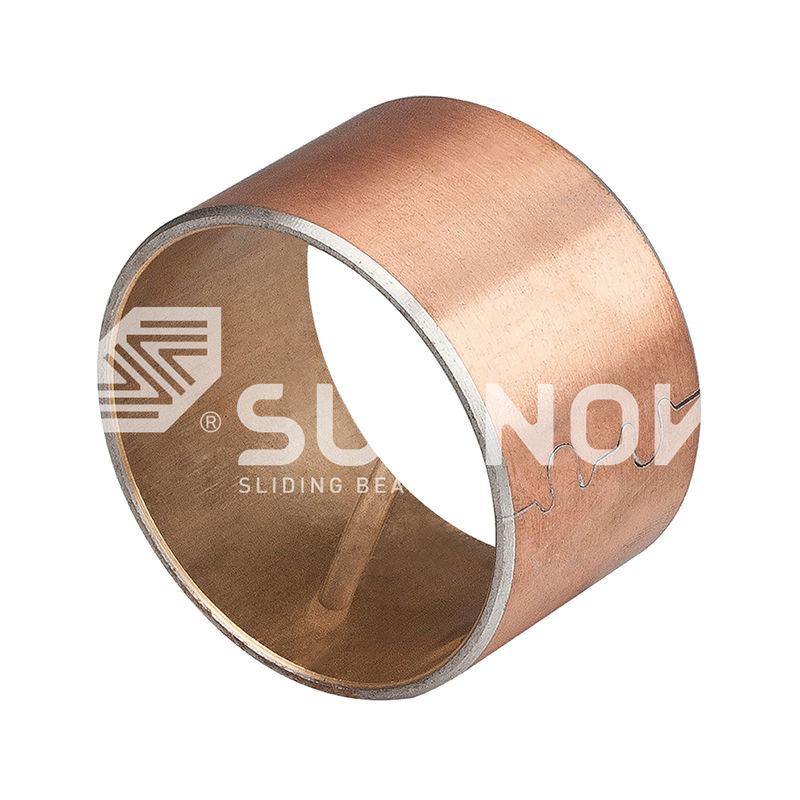 JF-800 BU METAL łożysko JF-720 Tuin Bul-łożyska tulei rękawy do niskiego tarcia i zastosowania odporne na zużycie
-
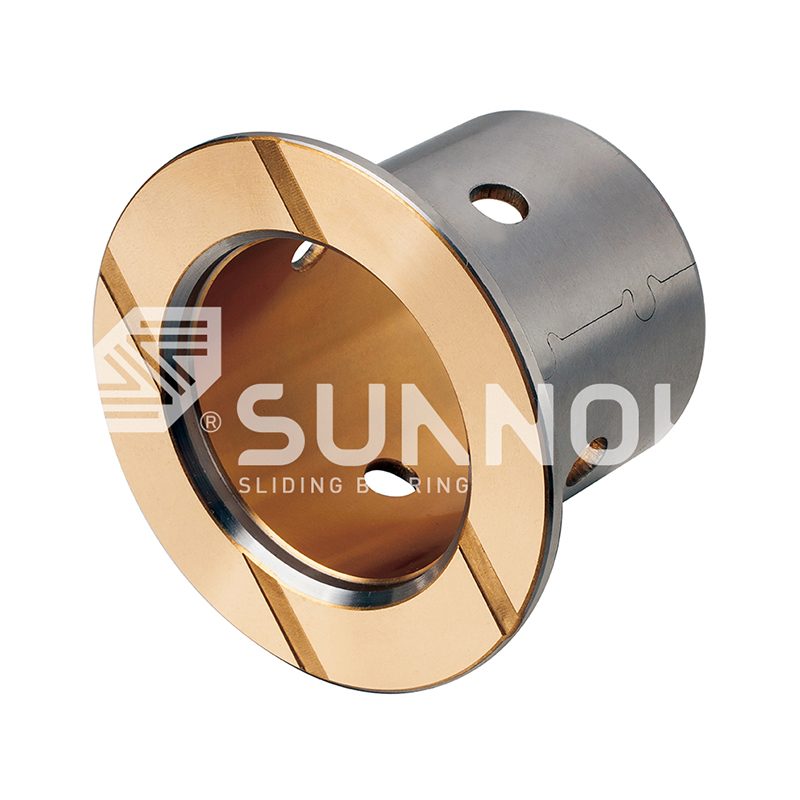 JF-800 BU METAL łożysko Standardowe łożysko metryczne JF-800F
-
 Łożysko owinięte brązem FB090 Łożysko owinięte brązem FB090


Co kupujący powinni wziąć pod uwagę przy zakupie niestandardowych łożysk samosmarujących
Wiadomości branżowe-Inżynier ds. zakupów otwiera trzy oferty na niestandardową tuleję ślizgową o tej samej nominalnej średnicy wewnętrznej, średnicy zewnętrznej i długości. Ceny jednostkowe różnią się o prawie 40 procent, ale w żadnym arkuszu wyceny nie podano gatunku materiału, limitu PV ani wymaganej twardości wału. Sześć miesięcy później najtańsza część jest wyciągana z prasy do tłoczenia z zatartym otworem i naciętym czopem. Rzeczywisty koszt tych oszczędności obejmuje nieplanowane przestoje, dwie zmiany technika i wymianę wału.
Ta sekwencja powtarza się w formowniach, konstruktorach pomp hydraulicznych i liniach sprzętu budowlanego. Łożyska samosmarujące wyglądają prosto, jednak specyfikacje w nich zawarte decydują o tym, czy część przetrwa.
Zdefiniuj zakres operacyjny przed porównaniem ofert
Pierwszą specyfikacją, którą należy zablokować, jest obciążenie mechaniczne, wyrażone jako obciążenie właściwe, prędkość poślizgu i ich iloczyn, wartość PV. Każdy system materiałowy ma maksymalną wartość PV, powyżej której warstwa stałego smaru ulega rozpadowi, a zużycie gwałtownie przyspiesza.
- Zakres obciążenia promieniowego, w tym wartości szczytowe obciążenia udarowego i krawędziowego
- Prędkość poślizgu i rodzaj ruchu: obrotowy, oscylacyjny lub posuwisto-zwrotny
- Zakres temperatury granicy faz i warunki otoczenia
- Gatunek materiału wału, twardość i wykończenie powierzchni
PV = p x v p w N/mm2, v w m/s. Kiedy obliczona wartość PV przekracza granicę suchości materiału, łożysko przegrzewa się, traci warstwę przenoszącą i zużywa się wykładniczo.
Nie pozwól dostawcy odgadnąć tych wartości. Odpowiedzialny producent przed wyceną pyta o obciążenie, prędkość i temperaturę. Jeśli sprzedawca wycenia Twoją część bez ani jednego pytania technicznego, oznacza to, że łożysko zostało już źle zaprojektowane.
Dopasuj system materiałów do okna roboczego
Łożysko samosmarujące nie jest jedną klasą materiału; jest to zestaw rodzin konstrukcyjnych, z których każda ma określone okno robocze. Łożyska osadzone na stałe odlewają korki ze stałym smarem w korpusie z brązu lub mosiądzu, pochłaniają obciążenia udarowe i dominują w zastosowaniach z prowadnicami matrycy, wypychaczami i płytami ścieralnymi.
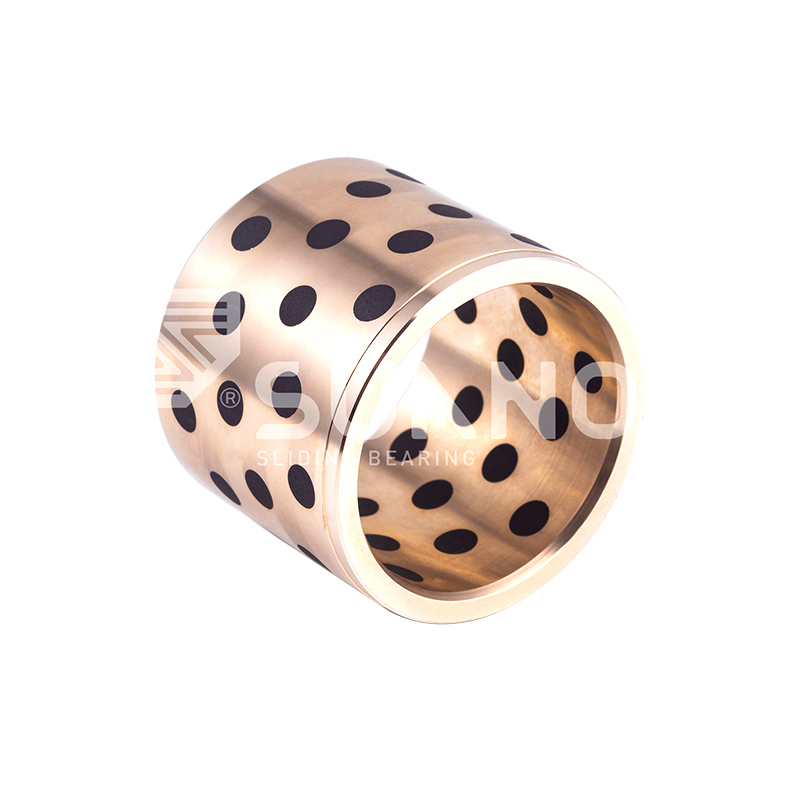 JDB650 Samosmarująca tuleja mosiężna z osadzonym stałym smarem W tej mosiężnej tulei zastosowano stop CuZn24Al6 z osadzonymi wkładkami grafitowymi, co zapewnia bezobsługową pracę. Nadaje się do środowisk o dużym obciążeniu, niskiej prędkości i średniej do wysokiej temperaturze, w których zewnętrzne smarowanie jest niepraktyczne. Zobacz produkt →
Spiekane łożyska bimetaliczne łączą warstwę stopu miedzi z rozproszonym stałym smarem ze stalowym podłożem, łącząc twarde podłoże ze stabilną warstwą bieżną dla stałych, wysokich obciążeń.
 Łożysko bimetaliczne JF-800 ze stopem CuPb10Sn10 do zastosowań w ciężkich warunkach Łożysko spiekane na podłożu stalowym z warstwą brązu ołowiowo-cynowego, zbudowane z myślą o ekstremalnych obciążeniach i poślizgu przy niskich prędkościach. Zapewnia dużą odporność na zużycie i nadaje się do wymagających zastosowań w górnictwie, budownictwie i sprzęcie morskim. Zobacz produkt →
Łożyska pokryte PTFE, takie jak typu SF1, dodają warstwę polimerową o niskim tarciu, zapobiegającą drganiom drgającym, drganiom ciernym lub ryzyku start-stop.
Bezobsługowe łożysko samosmarujące z powłoką PTFE SF-1 Trójwarstwowe łożysko kompozytowe ze stalowym podłożem, porowatym brązem i wykładziną z PTFE. Działa bez oleju, redukuje hałas i wibracje oraz wytrzymuje duże obciążenia, dzięki czemu nadaje się do zastosowań tekstylnych, motoryzacyjnych i maszynowych. Zobacz produkt → Klasa materiału ma znaczenie tak samo jak konstrukcja. Brąz cynowy, brąz aluminiowy i mosiądz różnią się granicą plastyczności, odpornością na zużycie i maksymalną temperaturą, a europejscy nabywcy coraz częściej żądają gatunków bezołowiowych lub zgodnych z REACH. Stop matrycowy musi być zgodny ze standardową specyfikacją, a nie opisywany jako podobny lub równoważny.
Reprezentatywne limity suchego PV według rodziny materiałów Wartości w MPa-m/s przy pracy na sucho. Dane orientacyjne dla porównania; potwierdzić wynikami testu PV dostawcy.
| Rodzina łożysk | Budowa | Typowe obciążenie przy niskiej prędkości | Typowy suchy fotowoltaika | Najlepsze dla |
| Obsada osadzona | Korpus z brązu lub mosiądzu z korkami ze stałym smarem | do 60 N/mm2 | 2,5 MPa-m/s | Matryce, płyty ścierne, przeguby oscylacyjne |
| Spiekany bimetal | Podłoże stalowe z warstwą spiekanego stopu miedzi | do 70 N/mm2 | 2,0 MPa-m/s | Pompy hydrauliczne, skrzynie biegów, ładowarki |
| Owinięty brąz | Walcowana skorupa z brązu z kieszeniami na smar | do 40 N/mm2 | 1,5 MPa-m/s | Pozycje stałe o umiarkowanym obciążeniu |
| Wyłożone PTFE | Podkład z warstwą PTFE o niskim współczynniku tarcia | do 25 N/mm2 | 3,6 MPa-m/s | Mechanizmy stop-start, posuwisto-zwrotne |
Film transferowy
Film transferowy is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Przejrzyj Rodzina produktów łożyskowych JDB ze smarem stałym aby zobaczyć, jak jedna koncepcja konstrukcyjna skaluje się od kołków prowadzących do płyt o dużej wytrzymałości.
Sprawdź tolerancje i stojący za nimi standard
Tolerancje rysunku powodują więcej uszkodzeń pola łożyska niestandardowego niż wybór materiału. Krytycznymi wymiarami są pasowanie otworu na wale, wcisk średnicy zewnętrznej w obudowę, zmienność grubości ścianki, prostopadłość kołnierza i geometria fazowania.
Części niestandardowe są zgodne ze standardem lub rysunkiem. W zakresie oprzyrządowania NAAMS i DIN 9834 definiują geometrię łożyska prowadzącego; metryczne łożyska kołnierzowe są zgodne z konwencjami dopasowania ISO. Przed obróbką sprawdź, która norma ma zastosowanie.
| Wymiar | Typowa specyfikacja | Tryb awarii, gdy jest nieprawidłowy |
| Tolerancja średnicy otworu | H7 lub H8 w zależności od pasowania wału | Zadrapania wału i utrata powierzchni styku |
| Średnica zewnętrzna | H7/s6 lub podobne pasowanie z wciskiem | Rotacja obudowy i zużycie frettingowe |
| Zmiana grubości ścianki | W zakresie 0,05–0,10 mm w przypadku gatunków precyzyjnych | Wysokie ciśnienie miejscowe i przedwczesne zużycie |
| Prostokątność kołnierza | Prostopadłość w granicach 0,05 mm | Obciążenie krawędziowe na wale |
| Fazowanie i pękanie krawędzi | 0,3-1,0 mm na rysunek | Film transferowy scraped off during assembly |
Ogólna zasada: łańcuch tolerancji niestandardowego łożyska powinien zaczynać się od wymiarów wału i oprawy w temperaturze roboczej, a nie od nominalnych wartości rysunku.
Audytuj dyscyplinę odlewania i testowania dostawcy
Kontrola procesu dostawcy jest jedynym wiarygodnym wskaźnikiem spójności gatunku. Kluczową kwestią nie jest to, czy dostawca obrabia łożyska, ale czy kontroluje stop od stopu do gotowej części. Producent, który odlewa własne stopy miedzi i przeprowadza kontrole spektrograficzne w trzech etapach, może poświadczyć ten gatunek.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. odlewa własne stopy miedzi, monitoruje stopiony materiał przed, w trakcie i po uruchomieniu pieca za pomocą spektrometrów oraz obsługuje ponad 80 maszyn CNC do wykańczania. Materiał nigdy nie czeka na zewnętrzną odlewnię.
Ładowanie i topienie stopu
Kontrolowane dodatki miedzi, cyny, aluminium i pierwiastków śladowych.
Kontrola spektrograficzna pieca
Stopień zweryfikowany przed wylaniem.
Odlew
Odlewanie odśrodkowe, ciągłe lub w formie metalowej według geometrii części.
Weryfikacja po oddaniu
Drugie sprawdzenie spektrograficzne zestalonego stopu.
Obróbka CNC
Otwór, średnica zewnętrzna, kołnierz i kieszenie smarowe obrobione zgodnie z rysunkiem.
Testy stron trzecich
Raporty dotyczące składu i właściwości mechanicznych dostępne na żądanie.
Poproś o raport z testu przed złożeniem zamówienia, a nie po złożeniu reklamacji. Jeśli dostawca nie jest w stanie przedstawić raportu dotyczącego składu i właściwości mechanicznych dokładnego stopu użytego w danej partii, oznacza to, że stop jest w rzeczywistości niekontrolowany.
Porównaj całkowity koszt posiadania, a nie cenę jednostkową
Cena jednostkowa jest najmniej wiarygodnym miernikiem kosztów niestandardowego łożyska ślizgowego. Tuleja, która ulega awarii po 4000 godzin zamiast 12 000, kosztuje więcej w postaci przestojów, robocizny i uszkodzenia wału niż jakakolwiek różnica w cenie między dostawcami. Przelicz każdą wycenę na koszt za godzinę pracy.
3x Zaobserwowano różnicę w trwałości użytkowej pomiędzy zweryfikowanym gatunkiem odlewu a niezweryfikowanym odpowiednikiem przy identycznym użytkowaniu.
1-2 godz Eliminacja przestojów w smarowaniu w każdym punkcie łożyska po przejściu na tuleje ze smarem stałym.
30% Typowa podwyższona cena w przypadku gatunku certyfikowanego z pełną dokumentacją testową w stosunku do części niecertyfikowanej.
Tani dostawca, który pomija kontrole na etapie pieca, może przekazać materiał nieodpowiedniej jakości; różnica jest niewidoczna przez pierwsze sto godzin i niszczy tuleję już przy pierwszej konserwacji.
Samosmarowanie nigdy nie oznacza zerowej konserwacji. Wykończenie wału, wyosiowanie i zachowanie podczas docierania decydują o folii transferowej, która decyduje o trwałości łożyska. Nasza analiza powszechne błędne przekonania dotyczące zakupu samosmarujących łożysk z brązu obejmuje błędy specyfikacji stojące za awariami w terenie.
Często zadawane pytania
Oto cztery pytania, które kupujący najczęściej zadają przed złożeniem zamówienia niestandardowego.
Co to jest limit PV i dlaczego ma to znaczenie w przypadku niestandardowego łożyska?
Wartość graniczna PV jest iloczynem ciśnienia właściwego w N/mm2 i prędkości poślizgu w m/s, powyżej której warstwa stałego smaru nie jest już w stanie chronić powierzchni stykowej. Powyżej tej granicy łożysko przegrzewa się i szybko się zużywa. Obliczenia cła muszą mieścić się w zatwierdzonym limicie rodziny materiałów.
Czy powinniśmy określić dopasowanie ISO czy wymiar nominalny?
Podaj oba. Podaj nominalny otwór, średnicę zewnętrzną i długość, a następnie dodaj klasę dopasowania lub rzeczywiste wymiary wału i oprawy w temperaturze roboczej. Dostawca potrzebuje tych informacji, aby wybrać tolerancje obróbki, które zapobiegają obracaniu się łożyska w oprawie lub zakleszczaniu się na wale.
Jak możemy zweryfikować klasę materiału niestandardowego łożyska?
Poproś o raport składu spektrograficznego stopu użytego w Twojej partii oraz raport strony trzeciej obejmujący skład i właściwości mechaniczne. Dostawca kontrolujący własne odlewy może dostarczyć je jako standardowe dokumenty. Jeśli w raporcie nie można podać standardowej klasy, materiał nie jest certyfikowany.
Jak długo powinna wytrzymać tuleja samosmarująca?
Nie ma numeru uniwersalnego. Żywotność zależy od obciążenia, prędkości, temperatury, wykończenia wału i cyklu pracy. Praktycznym podejściem jest uzgodnienie z dostawcą minimalnej projektowanej żywotności, sprawdzenie obliczeń PV z rzeczywistymi danymi operacyjnymi i zatwierdzenie jednej partii pilotażowej przed pełną produkcją.
Konkluzja: określ obowiązek, zweryfikuj klasę, skontroluj proces i wyceń żywotność eksploatacyjną, a nie część.
Skontaktuj się z nami //
Masz pytania? Skontaktuj się!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specjalizuje się w produkcji różnych samozwańczych produktów łożysk miedzianych
Szybkie linki
Powiązane produkty
Kontakt
- Dodać: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Prowincja Zhejiang, Chiny
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Niestandardowe łożyska stopu miedzianego
