-
 Łożysko jdb stałe JDB650 Samosmarujące, bezolejowe łożyska z tulejami mosiężnymi
-

-

-

-

-
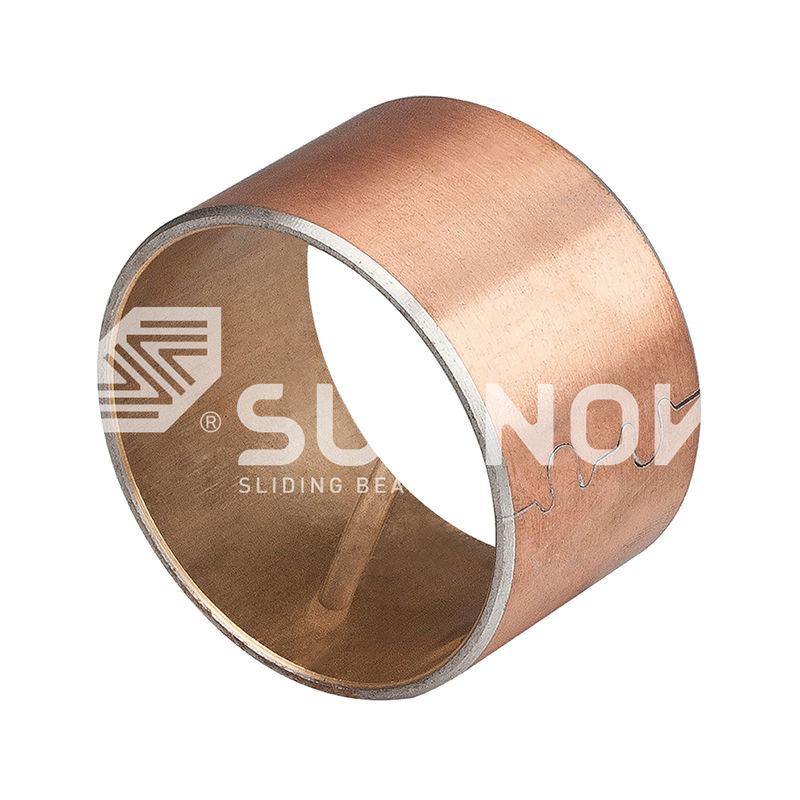 JF-800 BU METAL łożysko JF-720 Tuin Bul-łożyska tulei rękawy do niskiego tarcia i zastosowania odporne na zużycie
-
 JF-800 BU METAL łożysko JF-20 Wysokowydajny łożysko stopu aluminiowego + stali węglowe do maszyn przemysłowych
-
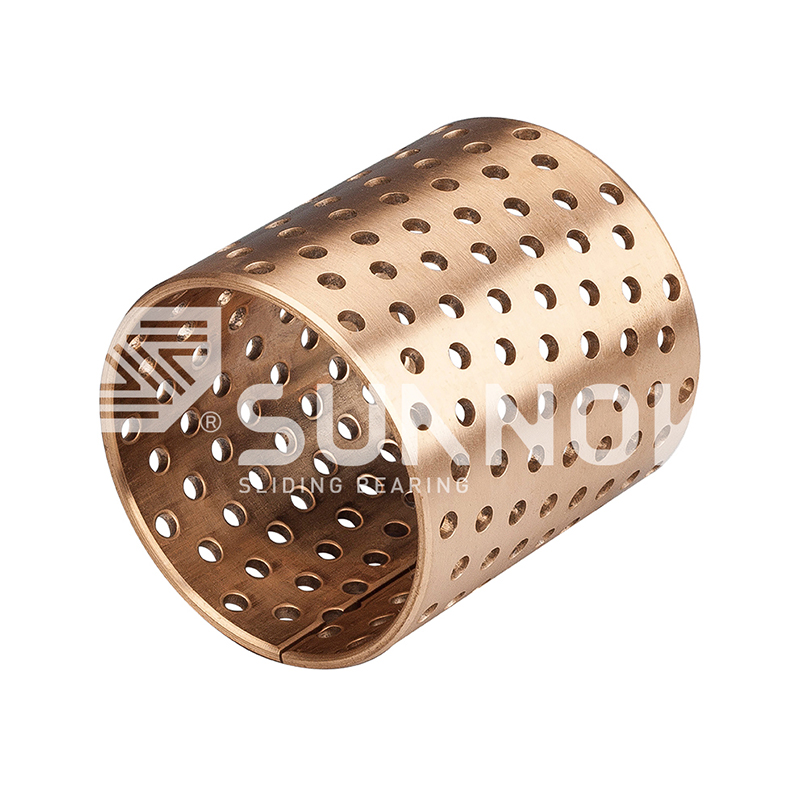 Łożysko owinięte brązem FB090 Łożysko owinięte brązem FB092


Produkcja łożysk samosmarujących: kluczowe czynniki związane z produkcją i kontrolą
Wiadomości branżowe-Na stanowisku inspekcyjnym łożysko samosmarujące ustala swoją trwałość znamionową, ale decyzje decydujące o trwałości zapadają dużo wcześniej. Tuleja tłocznika przeznaczona na 20 000 suwów, która zaciera się przy 3000, rzadko oznacza awarię smaru; jest to wada produkcyjna – odlany stop nieodpowiedniej jakości, grafitowy korek poluzowany w kieszeni lub otwór wykończony poza tolerancją. W produkcji łożysk samosmarujących jakość jest ustalana w piecu, prasie i sprawdzianie, na długo zanim część dotrze do maszyny.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. obsługuje odlewanie stopów miedzi, spiekanie, obróbkę CNC i kontrolę końcową pod jednym dachem. Ta integracja nie jest twierdzeniem marketingowym; jest to rdzeń kontroli jakości łożysk, ponieważ te same bramki materiałowe i kontrole akceptacji mogą dotyczyć każdej rodziny produktów, od stopu po gotową tuleję.
Odlewy ze stopów miedzi: pierwsza brama jakości
Nośność i odporność na zużycie samosmarującego łożyska są ustalane w piecu do topienia, przed rozpoczęciem jakiejkolwiek obróbki. Osnowa miedziana – brąz cynowy, brąz aluminiowy lub mosiądz odlewany zgodnie z normami krajowymi – określa twardość, odporność na zatarcie i zachowanie pod obciążeniem krawędziowym.
Shuangnuo produkuje własne półfabrykaty ze stopów miedzi poprzez odlewanie odśrodkowe, odlewanie ciągłe i odlewanie w formie metalowej. Odlewanie odśrodkowe zapewnia mikrostrukturę gęstych półfabrykatów cylindrycznych; odlewanie ciągłe zapewnia jednolite pręty w długich seriach; odlewanie w formach metalowych tworzy kształty zbliżone do netto z mniejszą ilością złomu. Każda trasa zmienia porowatość i orientację ziaren, więc metoda odlewania sama w sobie jest decyzją dotyczącą wydajności.
Typowa twardość Brinella stopów miedzi w łożyskach samosmarujących (HB)
Typowe wartości średnie; Odbiór produkcji odbywa się na podstawie świadectwa badań spektrometrycznych dla każdego ciepła.
Proces osadzania JDB: stały smar w miedzianej matrycy
Solidne, samosmarujące łożyska JDB działają, ponieważ precyzyjnie ustawione korki grafitowe lub złożone są mechanicznie zablokowane w korpusie odlanym ze stopu miedzi. Po odlaniu wierci się kieszenie, a następnie zatyczki wciska się z kontrolowanym wciskiem, tak aby pozostały osadzone pod wpływem wibracji, wstrząsów i cykli termicznych.
Łożysko samosmarujące to łożysko ślizgowe, w którym stały smar – zazwyczaj grafit lub związek na bazie grafitu – jest osadzony w ściance łożyska lub rozproszony w niej, umożliwiając łożysku pracę bez ciągłego zewnętrznego dopływu oleju przez dłuższy czas.
Na etapie osadzania dominują dwa parametry. Stosunek powierzchni czopa równoważy tarcie w stosunku do nośności: większa powierzchnia smaru zmniejsza tarcie, ale osłabia matrycę, dlatego wzór musi odpowiadać wartości znamionowej PV łożyska. Zachowanie wtyczki decyduje o przetrwaniu pod obciążeniem udarowym; cofający się grzyb niszczy zarówno tuleję, jak i współpracujący wał. Folia transferowa powstająca podczas docierania sprawia, że łożysko jest bezobsługowe, jak opisano szczegółowo w naszym artykule analiza zasady działania JDB .
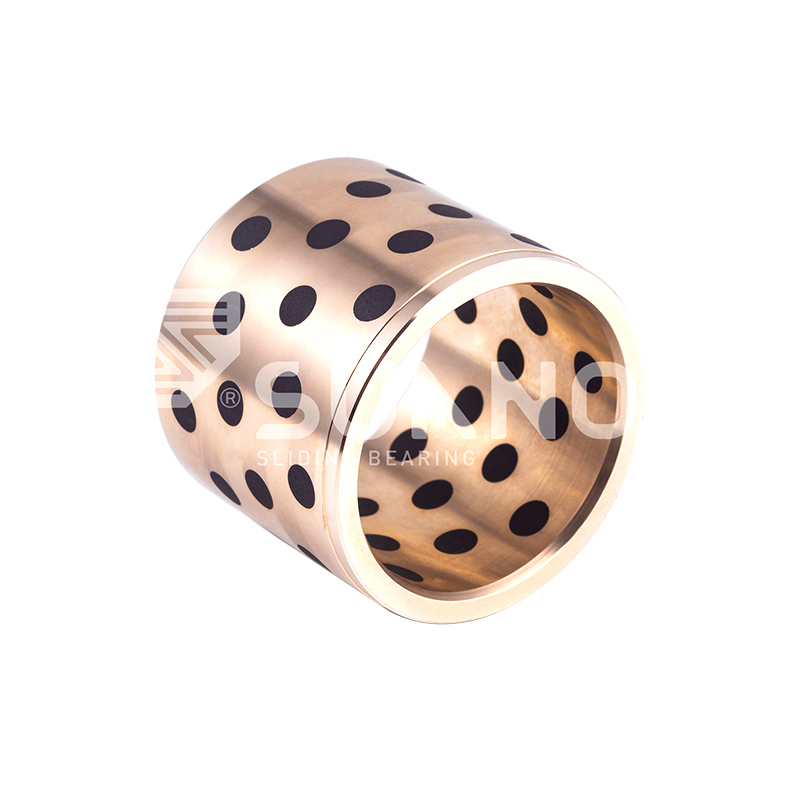 JDB650 Samosmarująca tuleja mosiężna z osadzonym stałym smarem W tej mosiężnej tulei zastosowano stop CuZn24Al6 z osadzonymi korkami grafitowymi, aby utworzyć warstwę transferową o niskim tarciu, dzięki czemu nadaje się do zastosowań wymagających dużych obciążeń, niskich prędkości i trudnych do smarowania bez zewnętrznego oleju. Zobacz produkt →
Spiekane łożyska bimetaliczne: podłoże stalowe, funkcja brązu
Spiekane łożyska bimetaliczne łączą stalowe podłoże zapewniające wytrzymałość konstrukcyjną z porowatą warstwą brązu spiekaną w kontrolowanej temperaturze, a następnie impregnowaną stałym smarem. Stalowa skorupa przenosi ładunek; warstwa brązu zarządza tarciem i toleruje niewielkie niewspółosiowość.
Seria 200-B wykorzystuje stalowy podkład, spiekany proszek na bazie miedzi i rozproszony stały smar do ciężkiego sprzętu budowlanego. Rodzina JF-800, obejmująca bezołowiowe JF750 i wysokoaluminiowe JF20, jest przeznaczona do pomp hydraulicznych i pomp zębatych, w których zarówno wytrzymałość zmęczeniowa, jak i zgodność mają kluczowe znaczenie.
4 sposoby odlewania: odśrodkowe, ciągłe, w formie metalowej i spiekanie
3 bramki kontroli widmowej na ciepło
80 Obrabiarki CNC na hali produkcyjnej
 Łożysko bimetaliczne JF-800 ze stopem CuPb10Sn10 do zastosowań w ciężkich warunkach Zaprojektowane z myślą o ślizganiu się przy niskich prędkościach przy dużych obciążeniach, to łożysko z podkładem stalowym i warstwą spiekanej miedzi, ołowiu i cyny zapewnia doskonałą odporność na zużycie i tolerancję na uderzenia w wymagających urządzeniach przemysłowych. Zobacz produkt →
Łożyska z brązu owiniętego: precyzja z walcowanej taśmy
Łożyska z brązu owiniętego są formowane poprzez walcowanie paska brązu w kształty cylindryczne lub kołnierzowe, z warstwą smaru nałożoną przed formowaniem. Ponieważ na wewnętrznej powierzchni znajduje się wytłoczony wzór kieszeni na środek smarny, krytycznymi kontrolami są wyrównanie szwów, stan krawędzi i integralność owinięcia po uformowaniu.
Rodzina FB090 obejmuje standardowe tuleje metryczne owinięte brązem; wariant FB08G wykorzystuje konstrukcję stalowo-grafitową do większych obciążeń krawędziowych. Wersje z uszczelnieniami i kołnierzami rozszerzają asortyment na wały obrotowe i posuwisto-zwrotne.
W przypadku łożysk z brązu owiniętego spójność wymiarowa wynika z oprzyrządowania i paska, a nie z obróbki. Dlatego właśnie ten proces dominuje w masowej produkcji znormalizowanych tulei metrycznych.
 FB090 Łożysko owinięte brązem z kieszeniami smarowania diamentem Ta samosmarująca tuleja, wykonana z taśmy z brązu CuSn8 z wgłębieniami w kształcie rombu zatrzymującymi smar, zapewnia długą żywotność i wysoką nośność w zastosowaniach budowlanych i motoryzacyjnych. Zobacz produkt →
Obróbka wymiarowa i protokół kontroli końcowej
Końcowy protokół kontroli decyduje, czy łożysko osiągnie żywotność znamionową przy projektowej wartości PV, czy też ulegnie przedwczesnej awarii. Trzy decydujące kontrole to tolerancja wymiarowa, wykończenie powierzchni i pokrycie smarem.
Ponad 80 tokarek CNC i centrów obróbczych Shuangnuo obsługuje otwory, powierzchnie czołowe kołnierzy i pogłębiacze dla standardowych rozmiarów metrycznych i niestandardowych rysunków. Ponieważ ten sam sprzęt tnie bezpośrednio z odlewanych w naszej firmie półfabrykatów, weryfikacja wymiarowa pozostaje spójna od prototypu do partii produkcyjnej.
| Punkt kontrolny | Metoda | Kryterium |
| Skład stopu | Spektrometr, trzy bramki | Limity ocen według normy |
| Solidność odlewu | Kontrola wizualna i ultradźwiękowa | Brak porowatości i skurczu |
| Zatapianie smaru | Zakrycie wtyczki, test retencji | Stosunek powierzchni i głębokość siedziska |
| Spoiwo warstwy spiekanej | Pobieranie próbek metodą ścinania i obierania | Siła przyczepności warstwy |
| Wymiary | Mierniki, maszyny współrzędnościowe | ID, OD, kołnierz według rysunku |
| Wykończenie powierzchni | Profilometr | Ra w specyfikacji |
- Dobór surowców i obliczanie ciepła
- Topienie za pomocą spektrometru wsadu pieca
- Odlewanie metodą odśrodkową, ciągłą lub metodą metalową
- Obróbka zgrubna i wykańczająca na urządzeniach CNC
- Zatapianie w stałym smarze lub wykańczanie warstwy spiekanej
- Ostateczna akceptacja wymiarowa i materiałowa
Odlewane, spiekane lub owijane: dopasowanie trasy do zastosowania
Żadna pojedyncza ścieżka produkcyjna nie dominuje nad każdym zastosowaniem. Odlewane łożyska typu JDB przenoszą duże obciążenia udarowe, spiekane części bimetaliczne pasują do układów hydraulicznych i tłokowych o dużej objętości, a owinięte tuleje z brązu zapewniają ekonomiczną precyzję w standardowych rozmiarach metrycznych.
Przesyłaj i osadzaj (JDB)
Korki ze stałym smarem w odlewanej miedzianej matrycy.
Wysoka tolerancja na wstrząsy i obciążenia krawędziowe.
Typowe zastosowanie: tłoczniki, formy, ciężkie maszyny.
Spiekany bimetaliczny (JF-800, 200-B)
Podłoże stalowe z warstwą brązu spiekanego.
Wysoka wytrzymałość zmęczeniowa i zdolność zatrzymywania środka smarnego.
Typowe zastosowanie: pompy hydrauliczne, pompy zębate.
Brąz owinięty (FB090)
Taśma walcowana z nałożoną warstwą smaru.
Spójne identyfikatory w dużych rozmiarach metrycznych.
Typowe zastosowanie: standardowe tuleje, zastosowania prowadzące.
Wszystkie trzy ścieżki mają jeden wymóg: dostawca, który kontroluje własne materiały i obróbkę, może zapewnić taką samą identyfikowalność części katalogowej i niestandardowego rysunku, a także może to poprzeć wiarygodnym raportem z testów strony trzeciej.
Często zadawane pytania
Jaka jest najważniejsza kontrola w produkcji łożysk samosmarujących?
Weryfikacja składu materiału za pomocą spektrometru jest najbardziej krytyczna, ponieważ odchylenia stopu nie można później skorygować. Kontrola trzech bramek – wsadu pieca, stopionego metalu przed wylaniem i gotowego odlewu – zabezpiecza każdy kolejny etap procesu.
Jak metoda odlewania wpływa na wydajność łożyska?
Metoda odlewania kontroluje gęstość i porowatość mikrostruktury. Odlewanie odśrodkowe pozwala uzyskać gęste, cylindryczne półfabrykaty na tuleje o dużej wytrzymałości, odlewanie ciągłe zapewnia jednolity pręt, a odlewanie w formie metalowej pozwala uzyskać kształty zbliżone do netto przy mniejszych stratach materiału.
W jaki sposób korki ze stałym smarem są utrzymywane na miejscu?
Po odlaniu kieszenie są obrabiane do kontrolowanej średnicy i głębokości, a korki grafitowe lub kompozytowe są wciskane z wciskiem. Trwałość sprawdza się poprzez kontrolę głębokości osadzenia i badanie ścinania na reprezentatywnych częściach.
Czy klient może zażądać niestandardowych wymiarów i raportów z testów?
Tak. Producenci posiadający własne odlewy i obróbkę CNC mogą wytwarzać niestandardowe rozmiary na podstawie rysunków klientów i dostarczać wiarygodne raporty z testów stron trzecich, obejmujące skład materiału i właściwości mechaniczne.
Skontaktuj się z nami //
Masz pytania? Skontaktuj się!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specjalizuje się w produkcji różnych samozwańczych produktów łożysk miedzianych
Szybkie linki
Powiązane produkty
Kontakt
- Dodać: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Prowincja Zhejiang, Chiny
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Niestandardowe łożyska stopu miedzianego
