-

-

-

-
 JDB-600 Casting Bronze łożysko Tuleja z brązu JDB-600 z wewnętrznymi spiralnymi rowkami olejowymi, tuleja z rowkiem olejowym z brązu cynowego
-
 Łożysko bezskuteczne SF-1 Tuleja samosmarująca z tkanego włókna SF-TEX, łożysko ślizgowe owinięte tkaniną
-
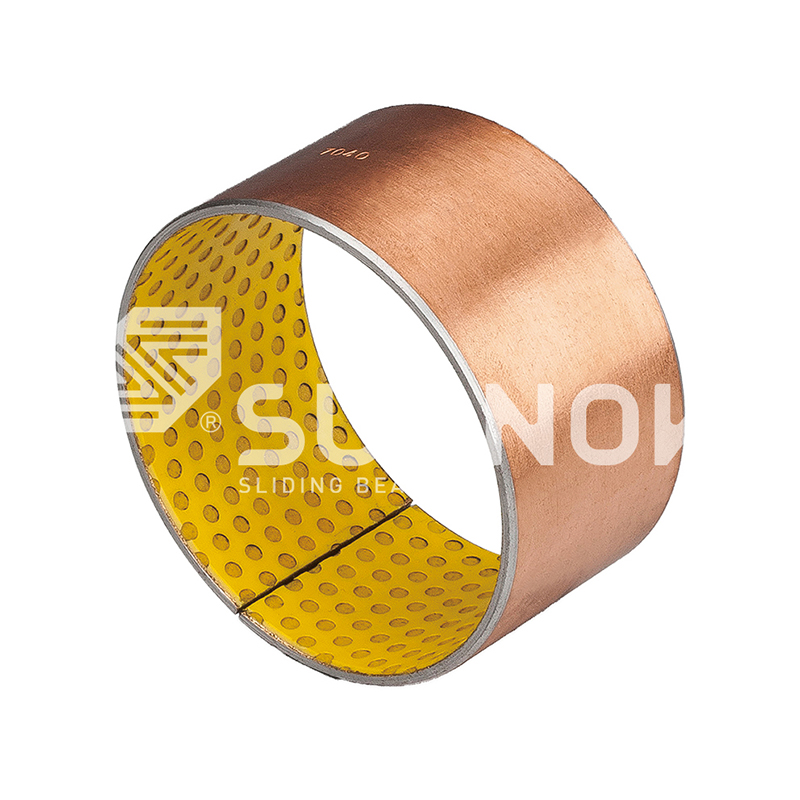 Łożysko smarujące granice SF-2 SF-2Y Granica łożyska samozwładowy-nisko tarcia suche tuleje smarne do maszyn przemysłowych
-
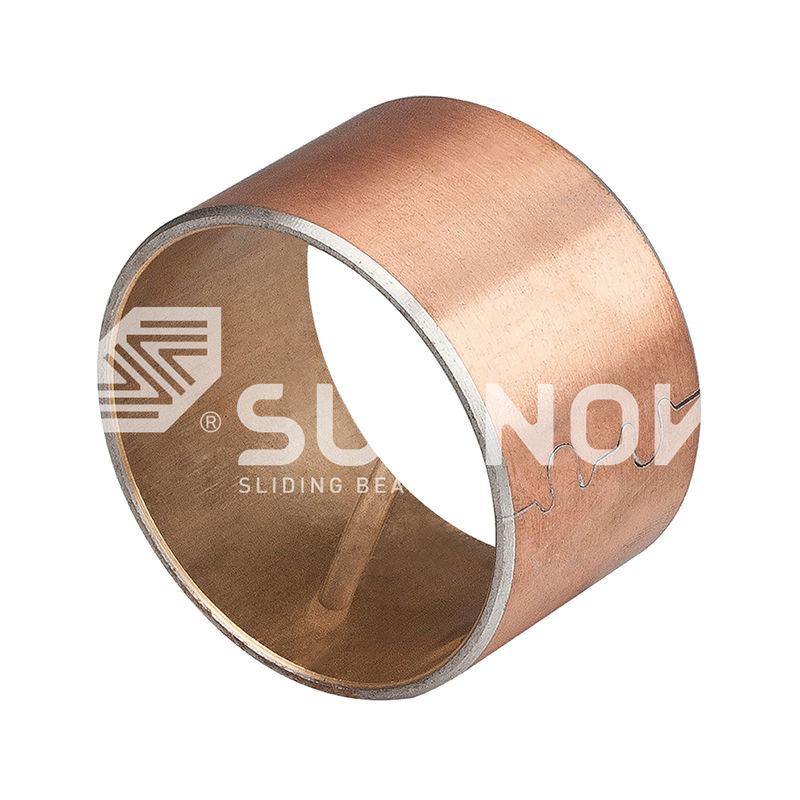 JF-800 BU METAL łożysko JF-720 Tuin Bul-łożyska tulei rękawy do niskiego tarcia i zastosowania odporne na zużycie
-
 JF-800 BU METAL łożysko JF-20 Wysokowydajny łożysko stopu aluminiowego + stali węglowe do maszyn przemysłowych


Jak wybrać łożyska samosmarujące do maszyn do formowania wtryskowego i formowania
Wiadomości branżowe-Forma wtryskowa pracująca z szybkością 25 strzałów na minutę przesuwa sworznie wypychające przez tuleje prowadzące ponad tysiąc razy na godzinę. W prasie o nacisku 550 ton tuleje te przenoszą lokalne naciski powierzchniowe od 15 do 30 MPa, pracują w temperaturach formy od 60 do 120°C i po montażu nigdy nie są smarowane. Wybór łożysk samosmarujących do maszyn do formowania wtryskowego i formowania wtryskowego rozpoczyna się od zaakceptowania faktu, że tuleja musi zapewniać własne smarowanie przez cały okres eksploatacji narzędzia.
Łożysko samosmarujące to łożysko ślizgowe wypełnione stałym smarem, zwykle grafitem, PTFE lub siarczkiem metalu, osadzone w matrycy ze stopu miedzi lub stali i zaprojektowane tak, aby przez cały okres użytkowania mogło pracować bez zewnętrznego oleju ani smaru.
Proces selekcji składa się z listy kontrolnej składającej się z pięciu bramek: obciążenie i wartość PV, temperatura, standardy wału i tolerancji, rodzaj ruchu i praktyczność montażu. Większość usterek formy wynika z pominiętego parametru, zwykle obciążenia.
Najpierw dopasuj obciążenie i wartość PV
Pierwszą bramką selekcyjną jest nośność i wartość PV, ponieważ tuleja prowadząca, która nie jest w stanie wytrzymać lokalnego nacisku powierzchniowego, ulegnie uszkodzeniu niezależnie od tego, jak dobrze zaprojektowana jest reszta formy.
Ocena PV to ciśnienie w MPa pomnożone przez prędkość poślizgu w metrach na sekundę. Pozycje prowadnic formy działają powoli, zwykle od 0,05 do 0,3 m/s, dlatego w obliczeniach dominuje ciśnienie. Lokalny nacisk powierzchniowy na sworznie wypychaczy w częściach o dużym upakowaniu może sięgać od 20 do 50 MPa, znacznie przekraczając granicę zwykłej tulei polimerowej. Odlew ze stopu miedzi z grafitowymi czopami radzi sobie z tą kombinacją, ponieważ brązowa osnowa przenosi obciążenie, podczas gdy grafit zapewnia ciągłe smarowanie.
Porównaj typowe dopuszczalne obciążenia statyczne czterech głównych rodzin łożysk stosowanych w formach:
Typowa nośność statyczna według serii
JDB odlew z brązu 250 MPa
Bimetaliczny JF 200 MPa
Brąz SF1 PTFE 140 MPa
FB090 zapakowany 120 MPa
Wartości są typowymi nośnościami statycznymi dla gatunków standardowych; sprawdź w oparciu o raport z testu materiału dla wybranego stopu.
Brąz odlewany jest domyślnym ustawieniem dla pozycji wyrzutnika i prowadnicy. The mechanizm folii transferowej łożysk ze smarem stałym JDB wyjaśnia, dlaczego ta rodzina sprawdza się tak dobrze w zastosowaniach z wolnymi formami pod wysokim ciśnieniem.
250 MPa nośność statyczna, odlew z brązu JDB
2,5 MPa m/s Limit PV dla pracy na sucho
300°C maksymalna temperatura pracy
Potwierdź temperaturę i ekspozycję chemiczną
Drugą bramką jest temperatura, ponieważ smar stały i matryca łożyska mają określone granice termiczne, które decydują, która seria jest bezpieczna.
Wybór żywicy określa temperaturę formy:
- Żywice towarowe: temperatura formy od 40 do 80°C.
- Tworzywa konstrukcyjne: temperatura formy od 80 do 120°C.
- Obszary gorących kanałów i zasuw: gniazda łożysk w temperaturze od 150 do 200°C.
Łożyska SF1 na bazie PTFE utrzymują swoją temperaturę ciągłą do około 250°C, podczas gdy łożyska z brązu z dodatkiem grafitu utrzymują warstwę smarną w temperaturze 300°C lub wyższej.
Powyżej 200°C brąz z osadzonym grafitem jest trwalszy od łożysk na bazie PTFE, ponieważ grafit nie utlenia się w zauważalny sposób poniżej 450°C, podczas gdy PTFE zaczyna tracić zdolność przenoszenia obciążenia w pobliżu 260°C.
Narażenie chemiczne też ma znaczenie. W gniazdach formierskich, gdzie operatorzy wycierają kolumny prowadzące rozpuszczalnikiem lub gdzie mycie jest częścią harmonogramu, należy zamówić wersje ze stali nierdzewnej lub uszczelnione, aby środki czyszczące nie mogły wypłukiwać stałego smaru z otwartych krawędzi.
Sprawdź standardy twardości, wykończenia i tolerancji wału
Trzecią bramką jest połączenie tribologiczne, ponieważ łożysko jest tak dobre, jak wał, który na nim pracuje, a klasa wymiarowa musi odpowiadać standardowi formy stosowanemu w hali produkcyjnej.
Twardość wału dla sworzni wypychaczy i słupków prowadzących powinna wynosić od 45 do 55 HRC. Poniżej 40 HRC twarde cząstki grafitu osadzone w brązie działają jak pilnik na miękkim trzonku. Wykończenie powierzchni powinno wynosić Ra 0,4 do 0,8 mikrona. W przypadku grubszych wykończeń należy zeskrobać folię transferową; Lustrzane wykończenia nie dają filmowi niczego, z czym mógłby się związać. Chromowane lub azotowane sworznie wypychaczy stanowią standardową parę dla łożysk prowadzących JDB w formach samochodowych.
W przypadku oprzyrządowania samochodowego należy zamówić łożysko prowadzące o tej samej funkcji dopasowania kształtowego, co w standardzie NAAMS.
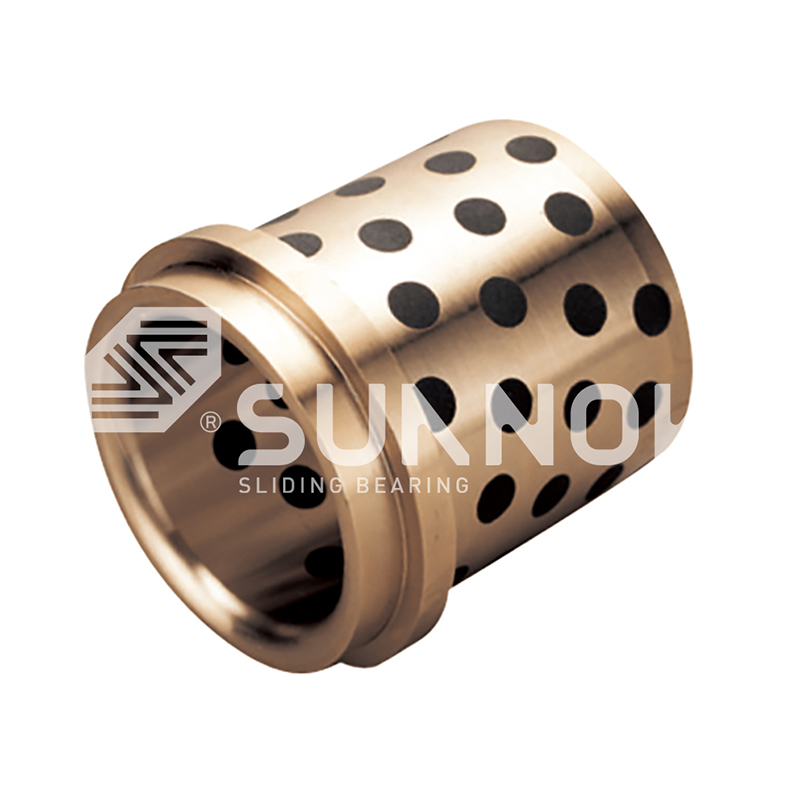 Tuleja z brązu z podwójnym kołnierzem i grafitem, z dopasowaniem NAAMS Ta tuleja z brązu z podwójnym kołnierzem jest zgodna ze standardami narzędzi NAAMS i zapewnia dwukierunkowe położenie osiowe bez dodatkowego sprzętu. Grafitowe korki umożliwiają bezobsługową pracę przy dużych obciążeniach, co czyni go bezpośrednim zamiennikiem samochodowych prowadnic matryc. Zobacz produkt →
W przypadku maszyn europejskich należy zastosować profil DIN 9834 i metryczne wersje kołnierzowe (JFB650, JFBB) z mocowaniem przelotowym.
Bezobsługowa mosiężna tuleja kołnierzowa zgodna z normą DIN 9834 z wkładkami grafitowymi Ta tuleja kołnierzowa DIN 9834 zapewnia dodatnie położenie osiowe dla europejskich oprzyrządowania do pras. Mosiężny korpus z grafitowymi wkładkami działa bez zewnętrznego smarowania, a kołnierz ułatwia montaż — wystarczy sprawdzić dopasowanie obudowy H7 i ograniczenia siły docisku. Zobacz produkt → | Pozycja | Twardość wału | Wykończenie powierzchni | Preferowane serie |
| Trzpień prowadzący wyrzutnika | 50 do 55 HRC | Ra 0,4 mikrona | JEGB / JOSG |
| Słup prowadzący | 45 do 50 HRC | Ra 0,6 mikrona | GB61 / DIN 9834 |
| Przesuwana płyta ścieralna | Minimum 45 HRC | Ra 0,8 mikrona | JEZU/JPBW |
| Hydrauliczny drążek wyrzutowy | 55 do 60 HRC | Ra 0,4 mikrona | SF1D |
Przed obróbką oprawy sprawdzić tolerancję średnicy wewnętrznej łożyska w stosunku do rzeczywistej średnicy sworznia. Błąd interferencji 0,02 mm objawia się zatartym wyrzutnikiem w ciągu pierwszych 100 cykli.
W przypadku zamówienia w firmie Zhejiang Shuangnuo Bearing Technology Co., Ltd. raport z testu materiału potwierdza gatunek stopu i właściwości mechaniczne każdej partii.
Dopasuj serię do profilu ruchu
Czwarta brama jest typu ruchu, ponieważ skoki wyrzutników, filary prowadzące, szyny ślizgowe i wyrzutniki hydrauliczne narzucają bardzo różne kombinacje ciśnienia i prędkości.
Mechanizmy wypychające to pozycje w formie charakteryzujące się największym obciążeniem i najniższą prędkością. Łożyska prowadzące wypychaczy JEGB i JEGBK wykonane są z odlewu z brązu z grafitowymi korkami, obrobionymi maszynowo tak, aby pasowały do zespołu płyty wypychacza.
 Tuleja z brązu z kołnierzem środkowym z litym grafitem do form i automatyzacji Ta tuleja z kołnierzem środkowym, zaprojektowana do mechanizmów wyrzutników i automatyki, zapewnia jednopunktowe odniesienie osiowe, podczas gdy wkładki grafitowe wytrzymują duże obciążenia statyczne i poślizg przy niskich prędkościach. Pasuje do stanowisk, w których nacisk powierzchniowy przekracza 20 MPa bez oleju. Zobacz produkt →
Odlew z brązu z korkami grafitowymi (JDB)
Wybierz dla sworzni wypychaczy, słupków prowadzących i płyt ścieralnych pracujących z prędkością poniżej 0,3 m/s przy nacisku powierzchniowym powyżej 20 MPa. Wysokie obciążenie statyczne, tolerancja na wysoką temperaturę, niskie tarcie po utworzeniu grafitowej folii transferowej.
Brąz PTFE na stali (SF1)
Wybierz szybsze i lżejsze pozycje, takie jak hydrauliczne drążki wypychaczy, wały pomp zębatych i zjeżdżalnie pracujące z prędkością powyżej 0,3 m/s. Mniejsze tarcie i cichsza praca, ale sprawdź dopuszczalną stałą temperaturę 250°C.
Ogólna zasada: poniżej 0,3 m/s przy ciśnieniu powyżej 20 MPa to terytorium JDB; powyżej 0,3 m/s przy małych obciążeniach to obszar SF1; Duże oscylacyjne siły hydrauliczne wymagają serii bimetalicznych łożysk stalowych JF.
Potwierdź szczegóły dotyczące obróbki, montażu i konserwacji
Piąta bramka jest praktyczna: należy sprawdzić, czy tuleję można obrobić do obudowy, zainstalować bez uszkodzenia krawędzi i sprawdzić podczas planowej konserwacji formy.
Odlewy z brązu dobrze obrabiają maszynowo, co oznacza, że po zespawaniu lub naprawie samej obudowy można wykończyć otwór z dokładną tolerancją obudowy. Ten przepływ pracy pozwala na powtarzalną decyzję o wyborze dla dowolnej formy lub maszyny formierskiej:
- Zdefiniuj cykl pracy: skoki na minutę, długość skoku i godziny pracy w roku.
- Oblicz maksymalny nacisk powierzchniowy i prędkość poślizgu na gnieździe łożyska.
- Zanotować najwyższą utrzymującą się temperaturę w miejscu łożyska, a nie temperaturę powierzchni formy.
- Określ twardość wału, wykończenie powierzchni i standard tolerancji: metryczny, NAAMS lub DIN.
- Wybierz serię i geometrię łożyska: cylindryczne, kołnierzowe, podkładka oporowa lub płyta ścieralna.
- Potwierdź naddatki na obróbkę i poproś o raporty z testów materiałów przed rozpoczęciem produkcji.
Łożyska te są z założenia bezobsługowe, ale wał współpracujący nie. Przy każdym zaplanowanym terminie konserwacji należy sprawdzać wał pod kątem zarysowań lub rdzy, wytrzeć pył ścierny i wymienić tuleję, gdy luz roboczy osiągnie pierwotny limit zużycia. Ponowne smarowanie łożyska z osadzonym grafitem smarem jest zwykle błędem, ponieważ smar przyciąga pył pleśniowy, zmienia reżim tarcia i zapobiega tworzeniu się grafitowej warstwy transferowej. Raporty z testów innych firm obejmujące skład materiału i właściwości mechaniczne są dostępne na żądanie.
Często zadawane pytania
Które łożysko samosmarujące jest najlepsze do sworzni prowadzących wypychacza?
Łożyska prowadzące wypychaczy z brązu odlewanego przez firmę JDB, takie jak JEGB, JEGBK i JOSG, są standardowym wyborem, ponieważ sworznie wypychaczy pracują wolno, pracują pod wysokim ciśnieniem i są gorące. Grafitowe korki zapewniają ciągłą folię transferową, podczas gdy brązowa matryca przenosi obciążenie.
Jakiej twardości wału wymaga łożysko samosmarujące?
Określ 45 do 55 HRC z wykończeniem powierzchni Ra 0,4 do 0,8 mikrona. Bardziej miękkie wałki są wycinane przez twarde cząsteczki grafitu, a szorstkie powierzchnie zapobiegają sklejaniu się folii transferowej.
Czy te łożyska mogą pracować całkowicie na sucho?
Tak. Wbudowany smar stały to układ smarowania. Łożysko tworzy warstwę transferową na wale podczas pierwszych godzin pracy, a później praca na sucho jest normalna. Nie dodawać smaru, chyba że dostawca określi wersję ze smarowaniem hybrydowym.
Jak długo wytrzymuje samosmarujące łożysko prowadzące?
Przy 20 MPa i 0,1 m/s tuleja prowadząca JDB zwykle przekracza 10 000 godzin pracy, zanim luz przekroczy tolerancję. Utrzymuj ciśnienie razy prędkość poniżej 2,5 MPa m/s i monitoruj luz wału podczas planowej konserwacji.
Aby uzyskać pełny obraz rodzin JDB, SF1, JF i FB090, porównaj katalog łożysk samosmarujących .
Skontaktuj się z nami //
Masz pytania? Skontaktuj się!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specjalizuje się w produkcji różnych samozwańczych produktów łożysk miedzianych
Szybkie linki
Powiązane produkty
Kontakt
- Dodać: Nr 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Prowincja Zhejiang, Chiny
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Niestandardowe łożyska stopu miedzianego
